
Comment reproduire soi-même une pièce plastique cassée sur Fusion 360 ?
Pour reproduire une pièce plastique cassée, il faut la reconcevoir, pas la copier.
Relevez au pied à coulisse les cotes fonctionnelles de la zone intacte, modélisez la pièce en paramétrique dans Fusion 360 à partir de son plan de symétrie, renforcez l’angle où elle a cassé, testez l’ajustement sur un petit coupon imprimé, puis imprimez-la en PETG, les couches orientées dans le sens de l’effort.
Sommaire de la pagePublié le : · Modifié le :
Un clip de tiroir qui lâche, une patte de fixation fendue, un bouton introuvable chez le fabricant… et la pièce de rechange coûte plus cher que l’appareil, quand elle existe encore. Avec Fusion 360 et une imprimante 3D, vous pouvez la refaire vous-même. Pas en « copiant » le morceau cassé, mais en le reconcevant : relever les bonnes cotes, reconstruire une géométrie propre, corriger le point faible qui l’a fait casser, puis l’imprimer dans la bonne matière.
La méthode en bref :
- Recoller et documenter la pièce cassée : rassembler les morceaux, photographier à plat.
- Relever les cotes fonctionnelles au pied à coulisse : celles qui touchent une autre pièce.
- Modéliser dans Fusion 360 une géométrie paramétrique, en partant de l’axe ou du plan de symétrie.
- Renforcer la zone de rupture : la cassure vous montre exactement où la pièce était faible.
- Vérifier avant d’imprimer : mesures, coupe, et impression test de la seule zone critique.
- Choisir matière et orientation, exporter en 3MF ou STL, puis imprimer la pièce finale.
Comptez une à trois heures pour une pièce simple, mesures et impression test comprises. Chaque étape est détaillée ci-dessous, avec un exemple concret.
Toutes les pièces cassées se refont-elles en 3D ?
Dans la grande majorité des cas, oui. La vraie question n’est pas « est-ce que je peux l’imprimer ? » mais « est-ce que la pièce imprimée fera le même travail ? ». Regardez trois choses : l’effort qu’elle encaisse, la température qu’elle subit, et ce qui se passe si elle casse à nouveau.
| Type de pièce | Exemples | Verdict |
|---|---|---|
| Pièce d’aspect ou peu sollicitée | Bouton, cache, enjoliveur, pied de meuble, support de rangement | Oui, idéal pour débuter |
| Pièce fonctionnelle sollicitée | Clip, loquet, charnière, patte de fixation, engrenage de petit appareil | Oui, avec le bon matériau et la bonne orientation |
| Pièce exposée à la chaleur ou aux UV | Pièce sous capot, près d’une résistance, à l’extérieur | Avec précaution : matériau technique obligatoire (ASA, PA…) |
| Pièce de sécurité | Freinage, siège auto, gaz, appareil électrique sous tension, jouet pour tout-petit | Non : une pièce homologuée s’impose |
Recoller et documenter la pièce
Rassemblez tous les fragments et réassemblez-les provisoirement, à la colle cyanoacrylate ou au ruban adhésif. Une pièce reconstituée se mesure bien mieux que des morceaux épars, et vous verrez immédiatement s’il manque une partie.
Prenez ensuite des photos bien perpendiculaires à chaque face, la pièce posée à plat avec une règle graduée dans le même plan. Éloignez-vous un peu et zoomez : vous limitez la déformation de perspective. Ces photos serviront de calque dans Fusion 360.
Enfin, notez avec quoi la pièce travaille : sur quoi elle se clipse, quelle vis la traverse, quel axe tourne dedans. Si vous avez accès à la pièce d’en face, gardez-la sous la main : c’est elle qui donnera les cotes les plus fiables.
Identifier la matière d’origine
Retournez la pièce et cherchez un petit marquage moulé, souvent entre chevrons : >PP<, >ABS<, >POM<, >PA6-GF30<… Les fabricants marquent ainsi la matière pour le recyclage. Cette information vous dit beaucoup sur le rôle de la pièce :
- PP (polypropylène) : une matière souple et résistante à la fatigue, souvent utilisée pour les charnières intégrées et les clips qui travaillent sans cesse.
- ABS : rigide et résistant aux chocs, typique des coques, boîtiers et boutons.
- POM : très glissant et résistant à l’usure, réservé aux engrenages, cames et pièces qui frottent.
- PA chargé de fibre de verre (GF) : une pièce mécanique sollicitée, souvent proche d’une source de chaleur.
Vous n’imprimerez pas forcément la même matière, mais vous saurez quelles qualités la remplaçante doit avoir. Le tableau des matières plus bas vous donne l’équivalent imprimable.
Et s’il manque un morceau ?
Les pièces moulées sont presque toujours symétriques ou répétitives : un ergot disparu est le jumeau d’un ergot intact, une patte cassée a sa sœur de l’autre côté. Vous reconstruirez la partie manquante dans Fusion 360 par symétrie. Si elle est unique, ses cotes se déduisent de la pièce avec laquelle elle s’assemble : la largeur d’une glissière donne l’épaisseur du coulisseau, le diamètre d’un axe donne celui de son logement.
Quelles cotes relever au pied à coulisse ?
C’est l’étape qui fait la différence entre une pièce qui « ressemble » et une pièce qui fonctionne.
Le matériel de mesure
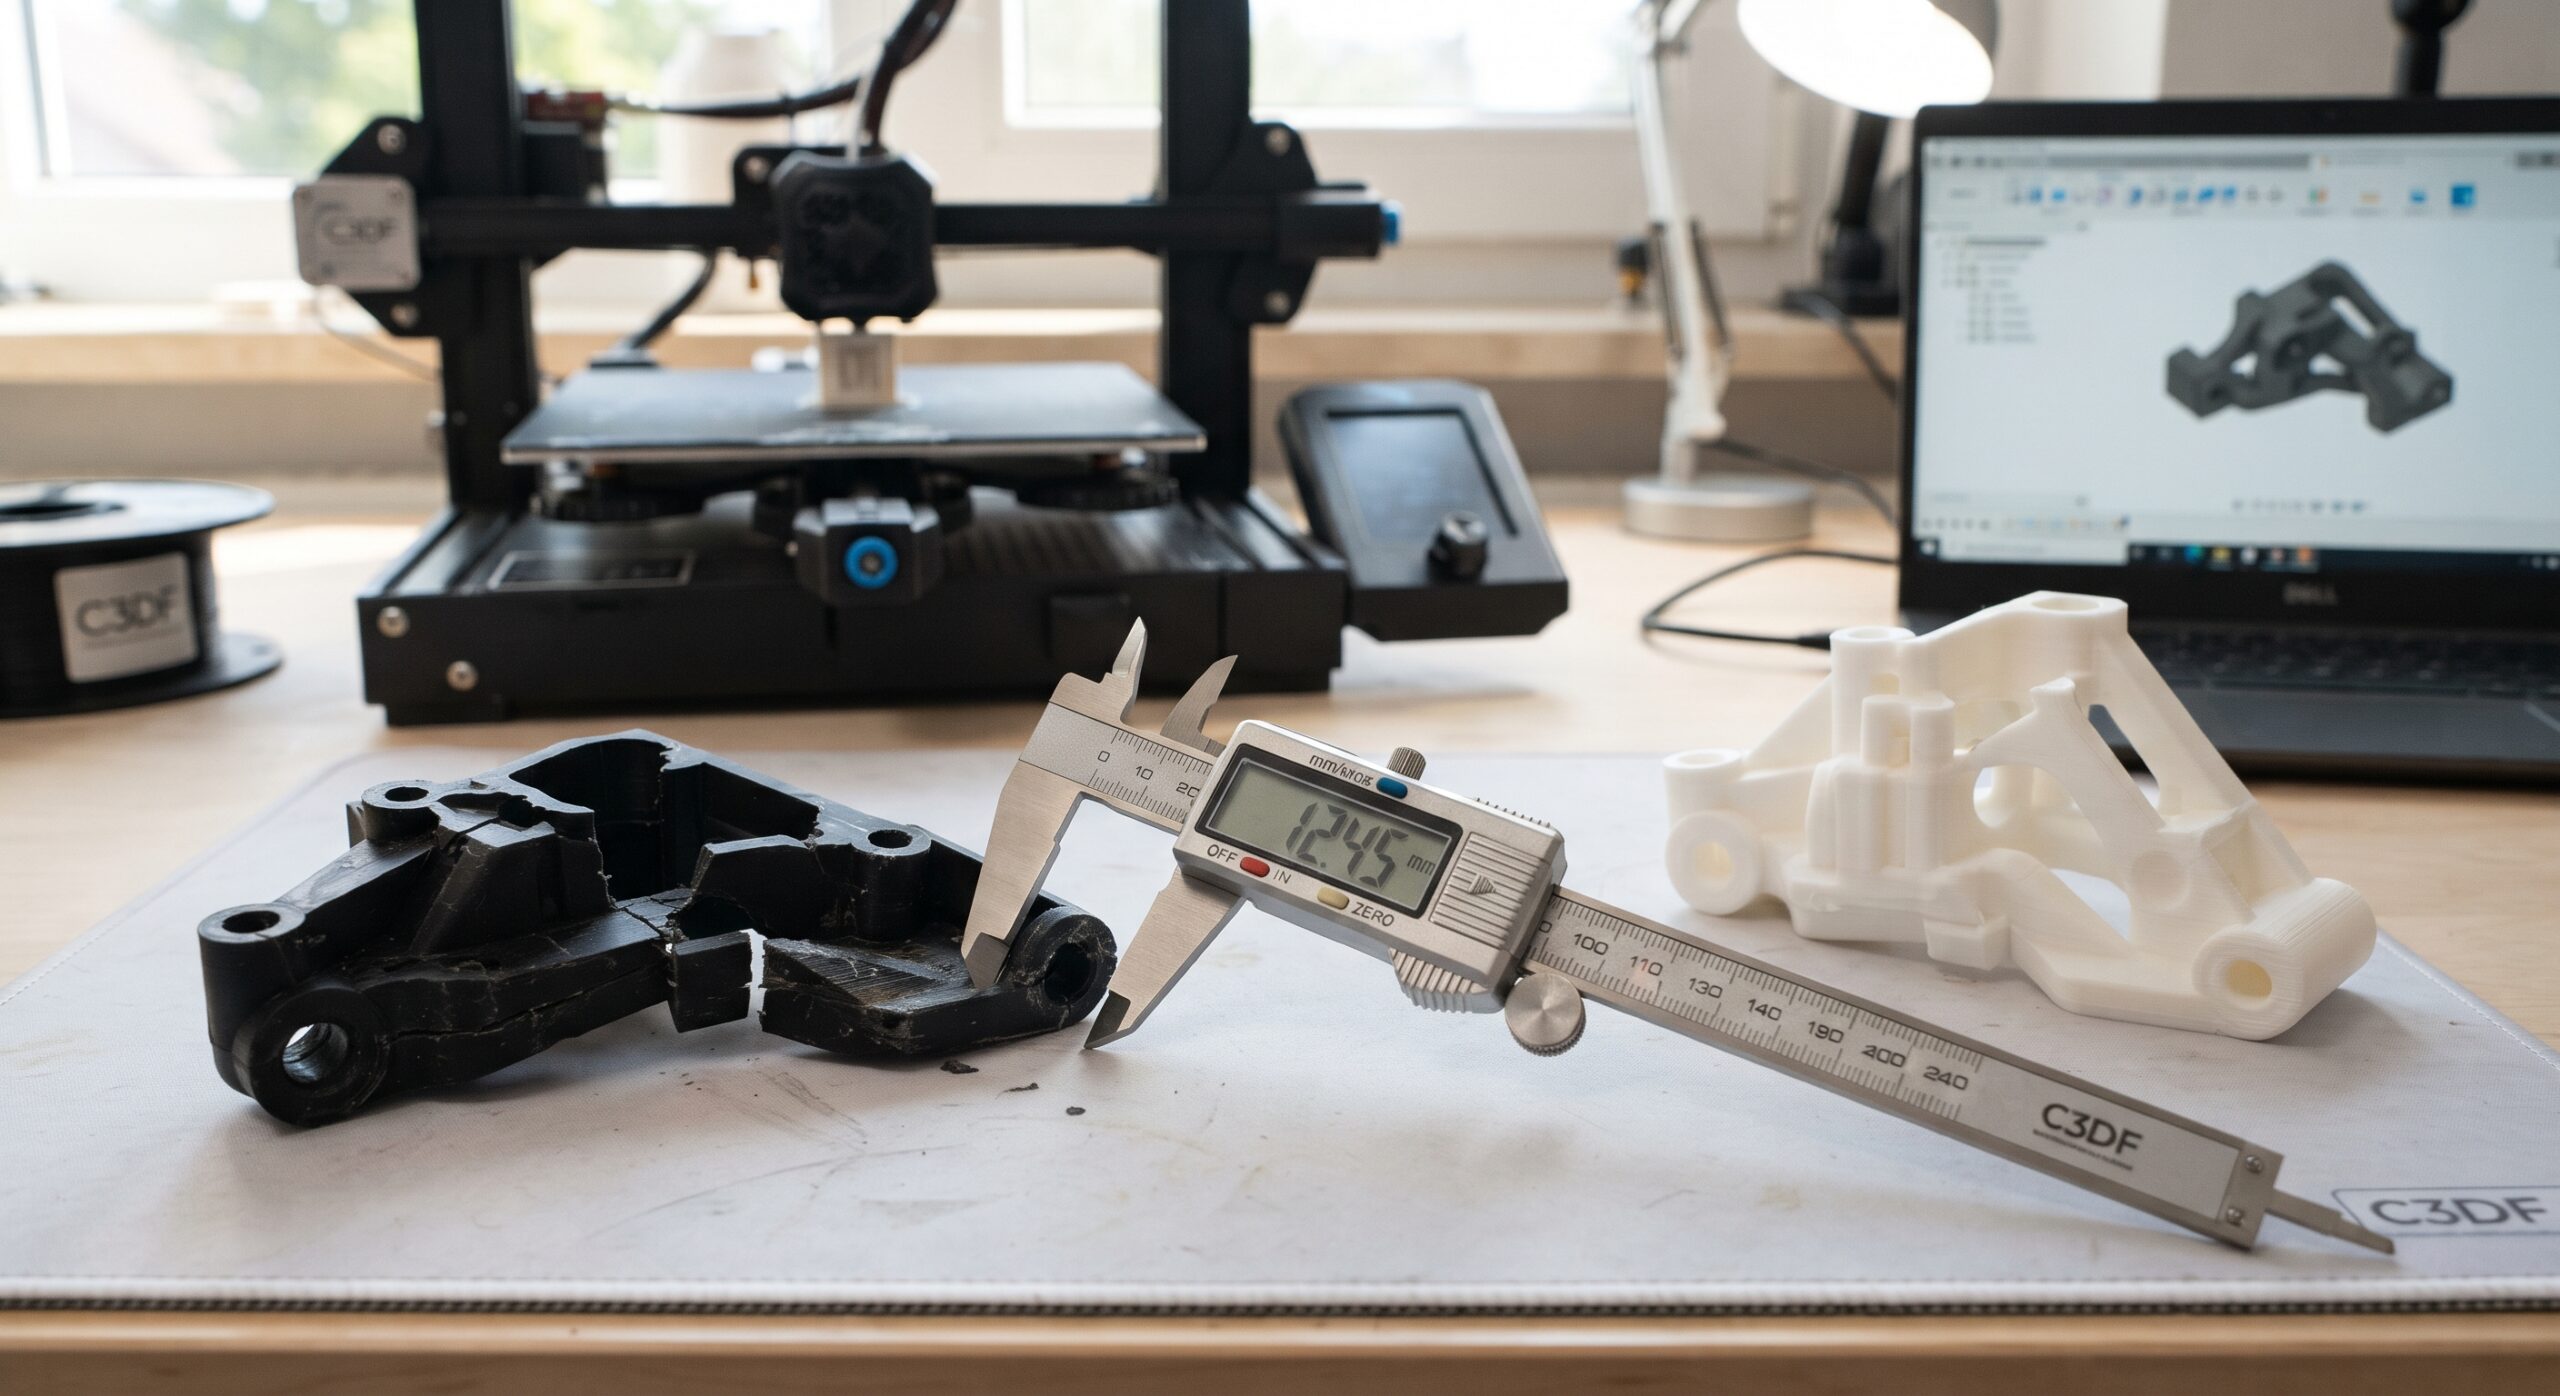
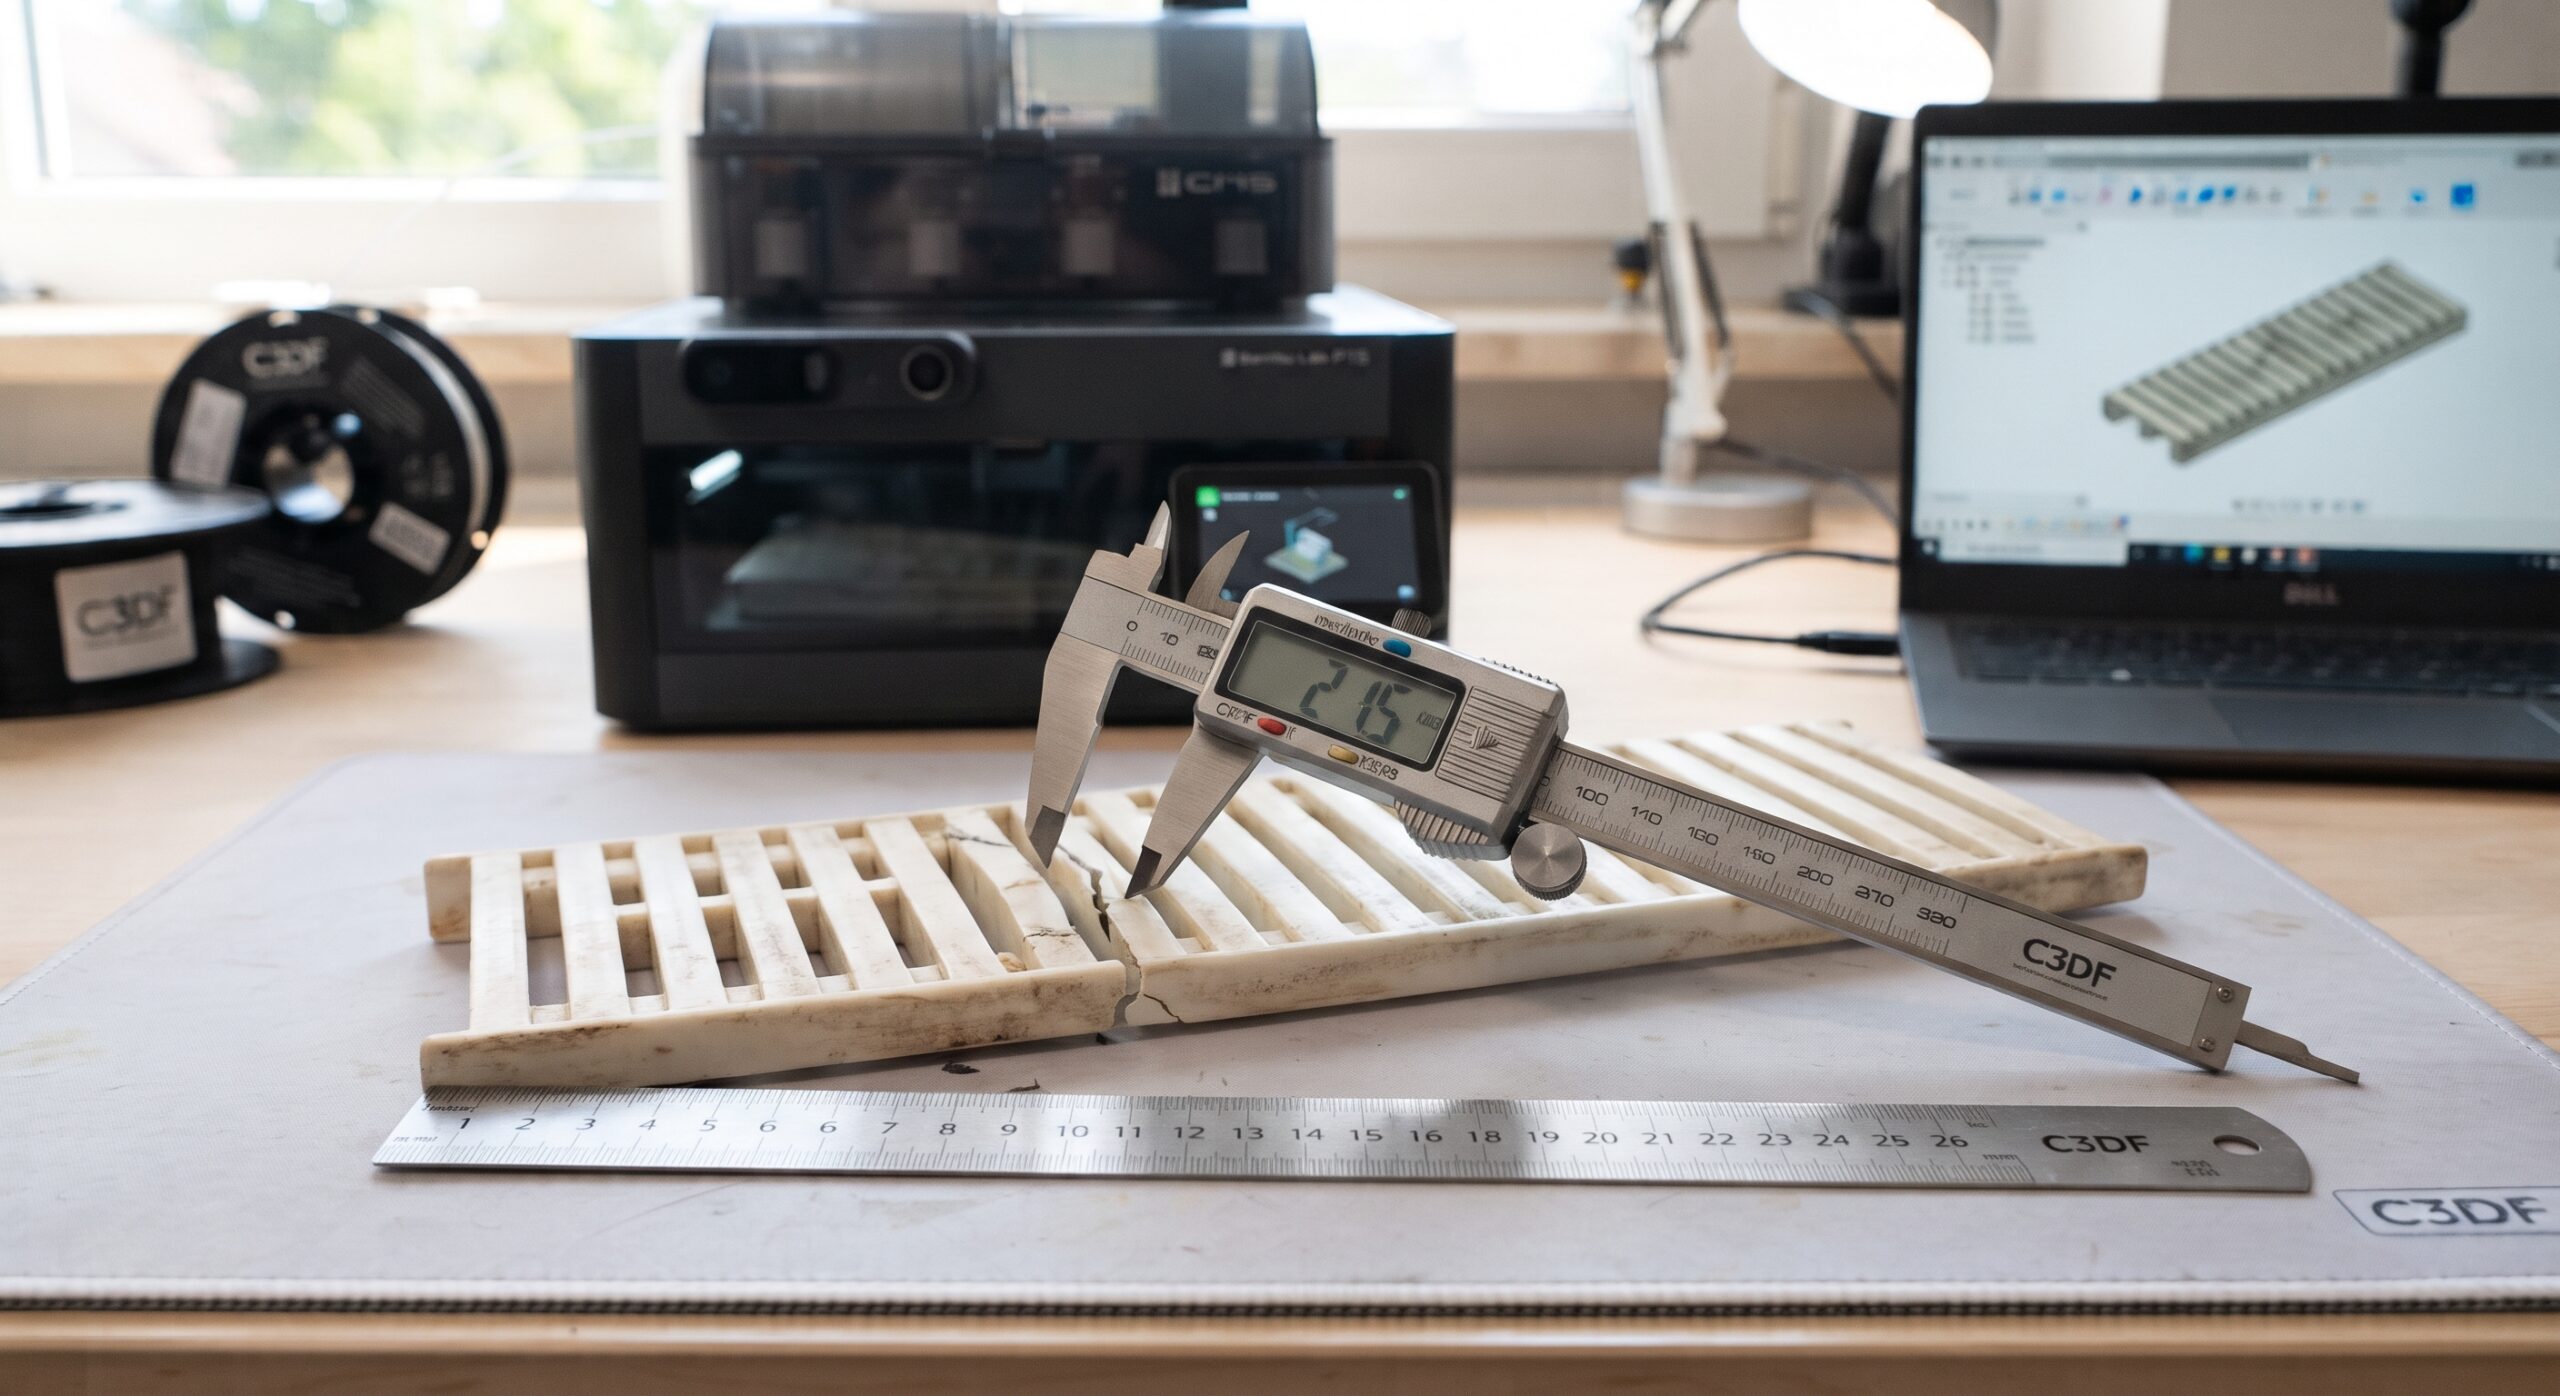
- Un pied à coulisse numérique : c’est l’outil indispensable. Un modèle d’entrée de gamme affiche le centième de millimètre et suffit largement pour l’impression 3D.
- Une jauge de rayons (facultative) : pour relever les arrondis sans les deviner.
- Un peigne à filetage (si la pièce comporte un filetage) : pour identifier le pas.
- Un smartphone et une règle graduée : pour des photos exploitables directement dans Fusion 360.
Pas besoin de scanner 3D : pour une pièce mécanique, le pied à coulisse est plus précis là où ça compte.
Cotes fonctionnelles et cotes d’aspect
- Les cotes fonctionnelles sont celles qui touchent une autre pièce : diamètre d’un trou de vis, entraxe entre deux fixations, épaisseur d’un clip, largeur d’une glissière. Elles doivent être justes au dixième.
- Les cotes d’aspect définissent la forme générale : un arrondi décoratif, une hauteur de bord. Une approximation au demi-millimètre suffit.
Concentrez votre énergie sur les premières. Faites un croquis à main levée de la pièce et notez-y chaque cote au fur et à mesure : c’est exactement ce que fait un dessinateur industriel. Si la lecture d’une vue ou d’une cote vous pose question, notre article sur le dessin technique 2D industriel vous donne les bases.
Les réflexes de mesure
- Mesurez trois fois chaque cote fonctionnelle, à des endroits différents, et gardez la valeur la plus cohérente. Une pièce injectée n’est jamais parfaitement régulière, et une pièce cassée peut être déformée près de la rupture.
- Pour un trou de vis, mesurez la vis, pas le trou usé. Une vis de 4 mm appelle un trou de passage d’environ 4,3 à 4,5 mm.
- Pour un entraxe, mesurez de bord à bord des deux trous, puis retranchez un diamètre : c’est plus précis que de viser les centres.
- Arrondissez avec bon sens : un fabricant conçoit en valeurs rondes. Si vous mesurez 24,93 mm, la cote d’origine est très probablement 25 mm.
- Repérez les angles de dépouille : les parois des pièces moulées sont légèrement inclinées (1 à 2°) pour le démoulage. Inutile de les reproduire en impression 3D, sauf si la paroi sert d’appui.
Relever un contour complexe
Une courbe libre ou une découpe irrégulière ne se mesure pas au pied à coulisse. Trois astuces simples :
- Le scanner à plat : posez la pièce directement sur la vitre d’un scanner de bureau ou d’une imprimante multifonction, à l’échelle 100 %. L’image obtenue n’a aucune déformation de perspective, bien plus fiable qu’une photo.
- Le calque au crayon : posez la pièce sur une feuille et suivez son contour avec un crayon bien taillé, tenu verticalement. Scannez ou photographiez ensuite la feuille.
- Le conformateur : ce peigne à aiguilles prend l’empreinte d’un profil en un geste, pratique pour une forme bombée.
Dans tous les cas, l’image sert de guide pour le dessin, et les cotes fonctionnelles restent celles du pied à coulisse.
Les étapes de modélisation dans Fusion 360
L’objectif n’est pas de recopier le fragment, mais de reconstruire une géométrie propre et paramétrique : si une cote se révèle fausse à l’essai, vous la corrigez en une seconde au lieu de tout redessiner. Si vous n’avez pas encore le logiciel, la licence pour usage personnel est gratuite : voir notre guide pour télécharger et installer Fusion 360 gratuitement.
Préparer le modèle
- Déclarez vos cotes fonctionnelles en paramètres (Modifier > Modifier les paramètres) :
entraxe,diam_vis,epaisseur_clip… Le principe est le même que dans notre tuto sur la boîte paramétrique. - Partez de l’axe ou du plan de symétrie de la pièce et placez-le sur l’origine de Fusion 360. Vous dessinerez la moitié, et la fonction Miroir fera le reste. Si la notion d’origine vous est floue, voyez notre cours pour déplacer et changer l’origine d’une esquisse.
- Importez une photo ou un scan en canevas (Insérer > Canevas) pour les contours complexes, puis étalonnez-le (clic droit sur le canevas dans le navigateur, Étalonner) en indiquant la longueur réelle d’une cote connue. Le canevas sert de guide visuel : les cotes fonctionnelles, elles, viennent de vos mesures.
Construire le volume
- Dessinez le profil principal en esquisse et contraignez-le complètement : quand toutes les lignes passent au noir, plus rien ne bouge par accident.
- Créez le volume par Extrusion pour une pièce prismatique, ou par Révolution pour une pièce tournée (bouton, molette, bague).
- Ajoutez les détails : perçages, rainures, nervures (Nervure), évidements avec Coque si la pièce d’origine est creuse.
- Reconstruisez la partie manquante par symétrie (Miroir) ou par répétition (Réseau).
- Finissez par les congés et chanfreins, toujours en dernier : placés trop tôt, ils compliquent toutes les modifications suivantes.
Prenez l’habitude de renommer vos esquisses et fonctions dans la chronologie (« profil_clip », « percage_fixation »…). Le jour où il faudra corriger une cote, vous retrouverez la bonne étape en quelques secondes.
Le réflexe du concepteur : renforcer la zone de rupture
La cassure n’est pas un accident, c’est un diagnostic. Elle part presque toujours d’un angle vif, d’une paroi trop fine ou d’un changement brutal de section. Puisque vous reconcevez la pièce, profitez-en :
- ajoutez un congé de 1 à 2 mm dans l’angle intérieur où la fissure a démarré ;
- épaississez la paroi de quelques dixièmes, si l’encombrement le permet ;
- ajoutez une nervure de renfort sur une patte de fixation.
Votre pièce de rechange peut ainsi devenir plus solide que l’originale. C’est là que la conception fait la différence avec une simple copie.
Le cas particulier des clips qui fléchissent
Un clip ou un loquet travaille en flexion à chaque utilisation : c’est la pièce qui casse le plus souvent, et celle qui demande le plus de soin. Trois règles de conception :
- Allongez la lame plutôt que de l’amincir : à déplacement égal, une lame plus longue se déforme moins et fatigue moins.
- Affinez-la progressivement vers son extrémité : l’effort se répartit sur toute la longueur au lieu de se concentrer à la base.
- Arrondissez toujours la base de la lame : c’est là que la contrainte est maximale, et là que la pièce d’origine a presque toujours cédé.
Exemple concret : le loquet d’un tiroir de congélateur
Prenons un cas fréquent : le loquet en plastique qui retient un tiroir de congélateur s’est fendu, et l’un des deux ergots de guidage a disparu. Les cotes ci-dessous sont des valeurs d’exemple pour illustrer la démarche.
- Mesures : épaisseur de la lame flexible 1,6 mm, largeur 12 mm, entraxe des ergots 38 mm, diamètre des ergots 5 mm (mesuré sur l’ergot intact).
- Paramètres :
ep_lame = 1.6 mm,entraxe = 38 mm,diam_ergot = 5 mm. - Modélisation : profil de la moitié du loquet dessiné depuis le plan de symétrie, extrusion à 12 mm, ergot créé sur la moitié intacte puis recopié par Miroir.
- Renfort : la fissure partait de l’angle entre la lame et le corps. Un congé de 1,5 mm y est ajouté, et l’épaisseur de lame passe à 1,8 mm.
- Matière : le loquet travaille vers -18 °C et doit fléchir. Le PLA, cassant à froid, est écarté au profit du PETG.
- Orientation : la lame est imprimée à plat, pour qu’elle fléchisse dans le plan des couches et non en les décollant.
Et un scanner 3D ou l’IA, ça ne suffit pas ?
Un scanner 3D produit un maillage : une coque de triangles qui reproduit la surface, avec ses défauts, ses déformations et sa cassure. C’est utile pour documenter une forme organique, mais un maillage ne contient ni cote, ni axe, ni ajustement. Dans Fusion 360, on s’en sert comme d’un calque, et on reconstruit quand même la pièce en esquisses et en fonctions.
Même chose pour les outils d’IA qui génèrent un objet 3D à partir d’une photo : le résultat peut s’imprimer, mais il ressemble à la pièce sans en avoir les cotes. Un trou de vis « à peu près » rond, une épaisseur « à peu près » juste, et l’objet ne s’emboîte pas. Nous développons ce point dans notre article tutos YouTube et IA : pourquoi ça ne suffit pas en CAO.
Comment valider les cotes avant de lancer l’impression ?
Une heure d’impression ratée, c’est une heure perdue. Quelques vérifications dans Fusion 360 vous l’évitent :
- Inspecter > Mesurer : contrôlez chaque cote fonctionnelle sur le modèle 3D, pas seulement dans l’esquisse.
- Inspecter > Analyse de section : coupez la pièce pour vérifier les épaisseurs de paroi cachées.
- Modélisez la pièce d’en face, si vous l’avez, et vérifiez l’assemblage : Inspecter > Interférence signale les volumes qui se chevauchent.
Imprimer un coupon test
Avant la pièce complète, imprimez seulement la zone critique (le clip, le trou de vis, l’emboîtement), découpée dans une copie du modèle. Dix minutes d’impression vous disent si l’ajustement est bon. Ça force ou ça flotte ? Vous corrigez un paramètre et vous relancez le coupon. Pour les valeurs de jeu de départ entre deux pièces, reportez-vous à la règle des tolérances détaillée dans notre guide complet Fusion 360 et impression 3D.
Astuce : si vous hésitez entre plusieurs valeurs, imprimez en une seule fois trois coupons côte à côte, avec trois jeux différents. Vous comparez à la main et vous gardez le meilleur, sans relancer trois impressions.
Quelle matière, quelle orientation, quels réglages ?
Le modèle est validé : reste à le transformer en pièce solide. Trois décisions comptent ici, dans cet ordre : la matière, l’orientation sur le plateau, puis les réglages du slicer.
Choisir la matière
Les pièces d’origine sont souvent moulées en ABS, en polypropylène (PP) ou en POM, trois matières difficiles à imprimer. Il faut donc choisir un équivalent adapté à l’usage :
| Matière | Points forts | Limites | Pour quelles pièces |
|---|---|---|---|
| PLA | Très facile à imprimer, rigide, précis | Cassant, ramollit vers 55-60 °C | Pièces d’aspect, prototypes, coupons test |
| PETG | Plus tenace, résiste mieux aux chocs et au froid | Un peu filandreux, moins rigide que le PLA | Clips, loquets, pièces d’électroménager |
| ASA | Résiste aux UV et à la chaleur (autour de 90 °C) | Nécessite une imprimante fermée | Pièces extérieures, automobile hors moteur |
| PA (nylon), PA-CF | Très résistant, tenue à l’usure et à la chaleur | Absorbe l’humidité, buse renforcée pour le chargé carbone | Engrenages, pièces mécaniques sollicitées |
| TPU | Souple, amortit | Plus lent à imprimer, peu précis | Joints, butées, pieds antidérapants |
Orienter la pièce
L’orientation compte autant que la matière. En FDM, la liaison entre deux couches superposées est le maillon faible : une pièce casse bien plus facilement en se délaminant qu’en se rompant le long d’une couche. Orientez donc la pièce pour que l’effort principal s’exerce le long des couches, jamais en les arrachant. Une patte de fixation imprimée debout casse au premier serrage ; la même patte imprimée à plat tient sans problème.
Régler le slicer pour une pièce fonctionnelle
- Parois : 4 à 6. C’est le réglage qui apporte le plus de résistance, bien avant le remplissage.
- Remplissage : 30 à 50 %, avec un motif gyroïde ou en nid d’abeille, qui résiste dans toutes les directions.
- Hauteur de couche : 0,2 mm convient à la plupart des pièces ; descendez à 0,12 mm pour les petits détails.
- Température : restez dans le haut de la plage conseillée par le fabricant du filament. Les couches fusionnent mieux, et la pièce est plus solide entre les couches.
Si vous débutez avec votre imprimante, notre page formation impression 3D sur Bambu Lab et Creality détaille ces réglages.
Exporter et compenser les trous
- Exportez en 3MF de préférence, ou en STL (Fichier > Exporter). Le 3MF conserve les unités et se lit dans tous les slicers récents.
- Compensez les trous : en FDM, les trous sortent généralement un peu plus petits que prévu. Agrandissez-les de 0,1 à 0,2 mm dans Fusion 360, ou utilisez l’option de compensation des trous de votre slicer.
Le cas des filetages
Trois solutions, de la plus fiable à la plus simple :
- un insert fileté à chaud en laiton, posé au fer à souder : solide et démontable à volonté ;
- un trou lisse taraudé à la main après impression ;
- un filetage imprimé (Créer > Filetage, option Modélisé cochée), à réserver aux diamètres d’au moins 6 mm environ, car les petits pas s’impriment mal.
Imprimez enfin la pièce complète, montez-la, et testez-la en conditions réelles avant de jeter définitivement l’originale.
Ce qu’il faut retenir avant de vous lancer
- Reconcevez, ne copiez pas : partez des cotes fonctionnelles, pas de la forme du fragment.
- Mesurez la zone intacte ou la pièce d’en face, jamais le bord déformé de la cassure.
- Travaillez en paramètres : chaque correction se fait en une seconde.
- Corrigez le point faible : un congé ou quelques dixièmes d’épaisseur là où la pièce a cédé.
- Testez sur un coupon avant d’imprimer la pièce entière.
- Choisissez la matière selon l’usage : pas de PLA pour une pièce qui chauffe, qui fléchit ou qui reste au soleil.
- Orientez les couches dans le sens de l’effort et misez sur le nombre de parois.
Envie d’apprendre à modéliser vos propres pièces ?
Reproduire une pièce cassée mobilise toutes les bases de la CAO : lire et relever des cotes, contraindre une esquisse, construire un modèle paramétrique, penser la fabrication. Ce sont précisément les compétences du parcours complet pour apprendre la CAO, de la lecture de plan à l’impression 3D.
- Pour vous entraîner sur des pièces cotées : nos exercices Fusion 360 en PDF.
- Pour progresser avec un formateur : la formation Fusion 360.
- Pour former une équipe à la rétro-conception de pièces : la formation CAO en entreprise.
La prochaine fois qu’une pièce casse, vous ne chercherez plus une référence introuvable : vous la dessinerez.
Vos questions fréquentes et les réponses de C3DF
S’il manque un morceau, la pièce est-elle perdue ?
Non, dans la plupart des cas. Les pièces moulées sont souvent symétriques ou répétitives : un ergot manquant est le jumeau d’un ergot intact, et la fonction Miroir de Fusion 360 le reconstruit. Si la partie manquante est unique, déduisez ses cotes de la pièce avec laquelle elle s’assemble.
Je dois refaire une pièce, peut-on se passer d’un scanner 3D ?
Non. Pour une pièce mécanique, un pied à coulisse numérique donne des cotes plus fiables qu’un scan, qui reproduit aussi les déformations et la cassure. Le scan n’est utile que pour des formes organiques complexes, et il sert alors de calque pour reconstruire la pièce.
Quelles fonctions de Fusion 360 pour créer le volume d’une pièce ?
L’Extrusion pour une pièce prismatique (clip, patte, support) et la Révolution pour une pièce tournée (bouton, molette, bague). On complète ensuite avec Coque pour les pièces creuses, Nervure pour les renforts, Miroir pour la partie symétrique, puis les congés en dernier.
Comment être sûr que la pièce s’assemblera du premier coup ?
Contrôlez d’abord les cotes avec l’outil Mesurer de Fusion 360, puis imprimez un début de prototype : seulement la zone d’assemblage, en dix minutes. Si ça force ou si ça flotte, corrigez le paramètre concerné et relancez le coupon avant la pièce complète.
Quel logiciel gratuit utiliser pour modéliser une pièce de rechange ?
Fusion 360 est gratuit pour un usage personnel et convient parfaitement : modélisation paramétrique, vérification des ajustements et export direct vers l’imprimante 3D. FreeCAD et Onshape sont des alternatives gratuites, mais avec moins de ressources en français pour débuter.
Quelle matière choisir pour une pièce de rechange imprimée en 3D ?
Le PETG est le meilleur choix par défaut pour les pièces fonctionnelles : plus tenace que le PLA et résistant au froid. Pour une pièce exposée au soleil ou à la chaleur, préférez l’ASA. Pour une pièce mécanique très sollicitée, comme un engrenage, le nylon (PA) est le plus résistant.
A-t-on le droit de reproduire une pièce de rechange ?
Reproduire une pièce pour réparer votre propre appareil, à titre personnel, ne pose en général pas de problème. En revanche, commercialiser des copies d’un modèle couvert par un brevet ou déposé à l’INPI est interdit sans l’accord de son propriétaire.
Et si la pièce est plus grande que le plateau de l’imprimante ?
Découpez-la dans Fusion 360 avec Scinder le corps, en plaçant la coupe loin des zones qui travaillent. Ajoutez des tenons, une queue d’aronde ou des trous pour goupilles afin que les morceaux se positionnent tout seuls, puis assemblez-les par collage ou par vissage. Imprimez chaque morceau dans l’orientation la plus solide.